枪钻技术深度解析:从深孔加工原理到刀具选型与采购策略
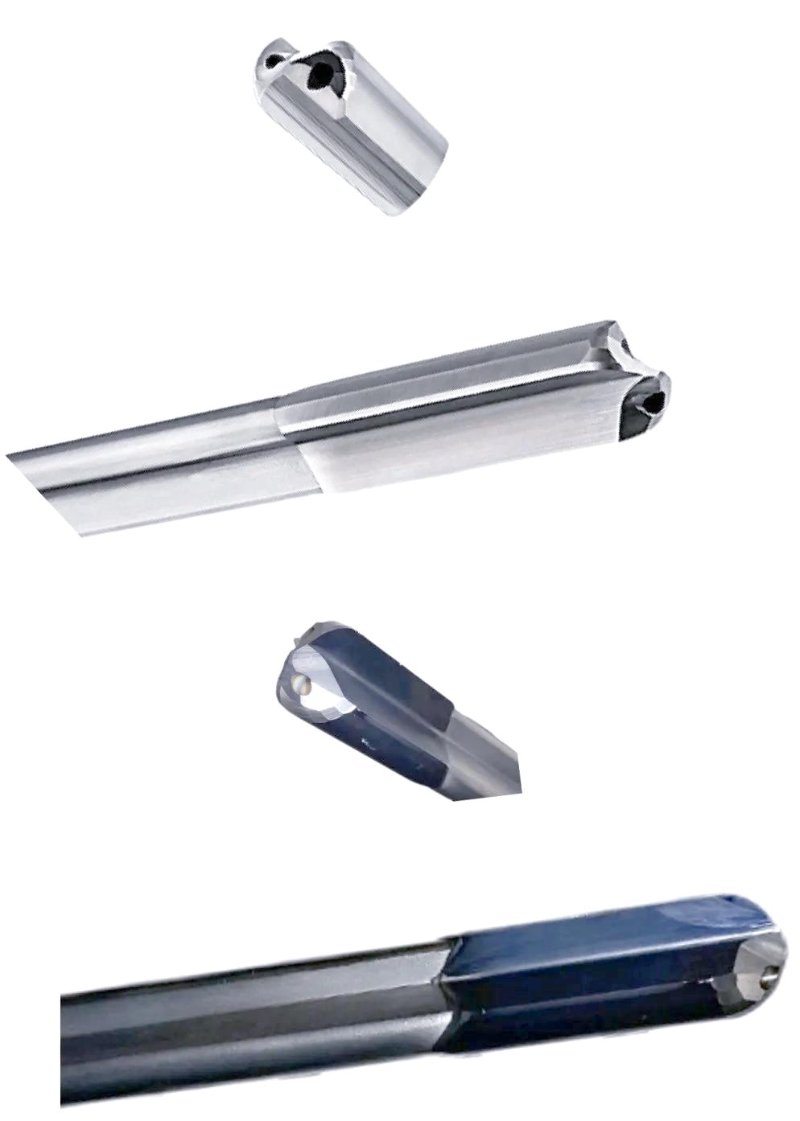
在精密制造领域,深孔加工一直被视为工艺难点中的"硬骨头"。当孔径比(孔深与孔径之比)超过5倍时,传统麻花钻便难以胜任——排屑不畅、钻头偏斜、孔壁粗糙度失控等问题接踵而至。枪钻(Gun Drill)正是为解决这一痛点而生的专业刀具,它在模具冷却水道、液压阀体、汽车喷油嘴、医疗器械管件等场景中扮演着不可替代的角色。本文从加工原理、结构参数、选型逻辑到采购实务,系统梳理枪钻的技术脉络,为从业者提供一份可落地的参考。
一、枪钻的工作原理:单刃切削与内冷排屑的协同
枪钻的命名源于其最早应用于枪管膛线的加工。其结构由钻柄、钻杆和钻头三部分组成,核心特征在于"单刃切削+内冷排屑"的组合设计。切削液从钻杆内部的高压通道注入,流经钻头出液孔后,将切屑沿钻杆外部的V形槽冲刷排出。这一机制使得枪钻在加工深孔时,切屑不会在孔内堆积造成堵塞,孔壁也不会因切屑刮擦而产生螺旋划痕。
从切削力学角度看,枪钻的钻头仅有一侧主切削刃参与切削,另一侧为导向块支撑。这种非对称结构带来的径向力由导向块抵消,使钻头在深孔中保持良好的直线度。行业实测数据表明,采用枪钻加工孔径比20倍的深孔时,孔的直线度偏差可控制在0.05mm/100mm以内,而传统麻花钻在同等条件下的偏斜量往往超过0.3mm。表面粗糙度方面,枪钻加工可达Ra0.8~Ra1.6,部分精加工工况下甚至能进入Ra0.4区间,大幅减少后续珩磨或铰孔的余量。
二、枪钻的关键参数与选型逻辑
枪钻的选型并非简单的"对号入座",而是需要综合考虑工件材料、孔径比、机床条件和冷却系统能力。以下四个维度是选型时不可回避的核心变量:
- 直径与孔径比:枪钻常见直径范围为1.5mm~40mm,孔径比一般不超过100倍。当孔径比超过40倍时,需选用刚性更强的整体硬质合金钻杆,并适当降低进给量。直径小于3mm的微径枪钻多用于医疗器械和电子散热器领域,对主轴转速和冷却液过滤精度要求极高。
- 钻头材质:主流选择为整体硬质合金(钨钢)钻头,部分大直径规格采用可转位刀片式结构。硬质合金钻头在加工钢件时线速度可达60~80m/min,而高速钢钻头通常不超过30m/min。对于铝合金、铜合金等有色金属,可选用涂层硬质合金以抑制积屑瘤。
- 冷却液压力与流量:枪钻加工中,冷却液承担着润滑、冷却和排屑三重职能。孔径比越大,所需压力越高。一般而言,孔径比10倍以下需3~5MPa,20~40倍需7~10MPa,超过40倍则建议配置10MPa以上的高压冷却系统。流量方面,每毫米孔径约需0.8~1.2L/min的供给量。
- 导向块与刃磨角度:导向块的数量和位置直接影响孔的圆度和直线度。双导向块结构适用于大多数通用工况,四导向块则在加工交叉孔或断续切削时表现更稳定。刃磨角度需根据材料调整,钢件通常采用120°~140°顶角,铸铁可适当减小。
三、行业应用数据与市场观察
从应用端来看,枪钻的需求分布与制造业景气度高度相关。以模具行业为例,一套中型注塑模具的冷却水道加工往往需要消耗5~15支不同规格的枪钻,其中直径6~12mm的规格占比最高。据中国机床工具工业协会刀具分会的统计口径,深孔加工刀具在国内刀具消费总额中的占比约为4%~6%,其中枪钻类产品年市场规模在12~15亿元区间,进口品牌与国产品牌各占半壁江山。
值得关注的是,随着新能源汽车一体化压铸件的普及,大型模具的冷却水道加工量显著增加,对长径比30倍以上的枪钻需求呈上升趋势。与此同时,国产枪钻在材质和涂层工艺上的进步肉眼可见——部分国产品牌在加工45#钢和40Cr等常规材料时,刀具寿命已达到进口产品的80%~90%,而价格仅为后者的六成左右,性价比优势正在重塑批发与零售环节的采购格局。
四、采购实务:批发与零售渠道的选型建议
对于刀具经销商和终端用户而言,枪钻的采购决策需要兼顾技术适配与供应链效率。批发环节通常以标准规格备货为主,直径3~20mm的常规型号周转率最高,建议保持安全库存;非标规格和超大长径比产品则适合按单采购,避免库存积压。零售端用户多为中小型加工企业,采购频次高、单次量小,对技术支持的需求反而更强——能否提供切削参数建议、刃磨服务和失效分析,往往比价格本身更能决定客户黏性。
在供应商评估方面,建议重点关注三项指标:一是钻杆材料的抗弯强度,优质钨钢材料的抗弯强度应在3500MPa以上;二是内冷通道的通畅性,可通过通液测试验证流量一致性;三是刃磨一致性,同一批次钻头的顶角偏差应控制在±1°以内。此外,配套的主轴拉力计和主轴测试棒虽非枪钻本身,却是保障深孔加工精度的隐性基础设施,采购时不妨一并纳入考量。
枪钻的价值不在于刀具本身有多复杂,而在于它把深孔加工从"凭经验试错"变成了"可预测的工程过程"。理解其工作原理、掌握选型参数、建立稳定的供应渠道,三者缺一不可。对于刀具批发零售从业者而言,把枪钻这类专业品类做深做透,既是技术门槛,也是利润护城河。